Лента нержавеющая 0,05х200 мм ХН70ВМЮТ ГОСТ 4986-79
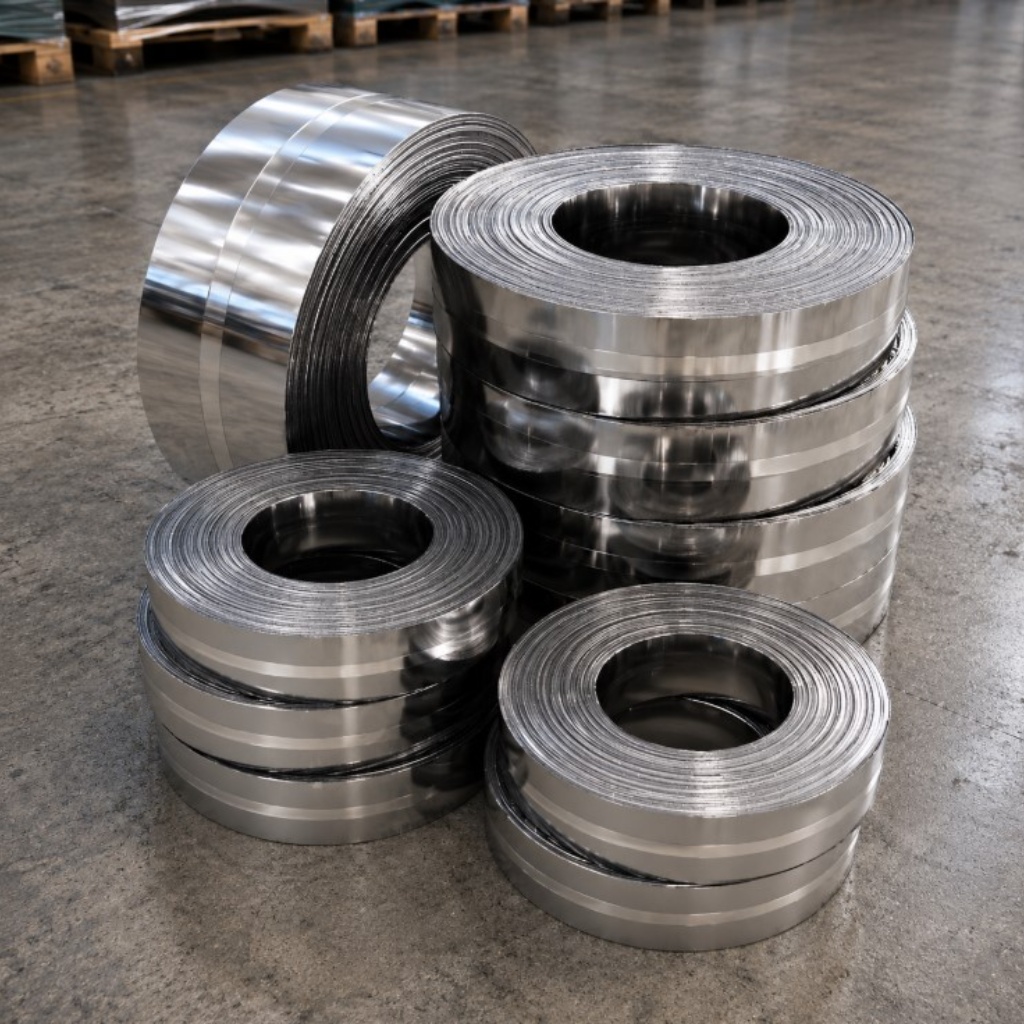
Лента ХН70ВМЮТ 0,05х200 мм используется как тонкий рулонный прокат для получения заготовок и деталей, работающих при нагреве. При выборе учитывают толщину и ширину полосы, требования к поверхности, точность прокатки, состояние кромок и особенности последующей технологической обработки.
Тонкая полоса из никелевого жаропрочного сплава
ХН70ВМЮТ, также известный как ЭИ765, относится к сложнолегированным материалам на никелевой основе. Такая металлургическая система рассчитана на сохранение требуемых свойств при повышенной температуре. Для производства ответственных деталей режим эксплуатации определяют с учетом температуры, механической нагрузки, продолжительности нагрева и требований конструкторской документации.
Геометрия полосового проката шириной 200 мм
Номинальная толщина ленты составляет 0,05 мм, а ширина - 200 мм. Такой формат позволяет использовать материал для продольного роспуска, штамповки и получения мерных заготовок. Из-за небольшой толщины важно исключать заломы и замятие при размотке, а фактическую ширину учитывать при подготовке карты раскроя и настройке оборудования.
Размеры и данные ленты 0,05х200 мм
|
Характеристика |
Значение |
Практическое значение |
Контроль |
|---|---|---|---|
| Марка | ХН70ВМЮТ | Определяет тип и состав сплава | По сертификату партии |
| Обозначение | ЭИ765 | Применяется для идентификации материала | По маркировке и документам |
| Толщина | 0,05 мм | Влияет на гибкость и выбор технологии обработки | Измеряется на контрольных участках |
| Ширина | 200 мм | Определяет возможности раскроя | Проверяется перед запуском рулона |
| Форма поставки | Лента | Подходит для последовательной подачи | Оценивается состояние рулона |
Состав сплава ЭИ765
Основу ХН70ВМЮТ составляет никель. Для получения жаропрочных свойств материал дополнительно легируют хромом, молибденом, вольфрамом, титаном и алюминием. Сочетание этих компонентов формирует структуру, рассчитанную на работу при нагреве и механической нагрузке. Фактические массовые доли элементов конкретной плавки необходимо проверять по документу качества.
Основные элементы никелевой основы
|
Элемент |
Обозначение |
Характер содержания |
Назначение в системе легирования |
|---|---|---|---|
| Никель | Ni | Основа | Формирует основную металлическую матрицу |
| Хром | Cr | Легирующий элемент | Участвует в обеспечении стойкости при нагреве |
| Молибден | Mo | Легирующий элемент | Входит в комплекс упрочняющих компонентов |
| Вольфрам | W | Легирующий элемент | Связан с жаропрочными характеристиками |
| Титан | Ti | Легирующий элемент | Участвует в структурном упрочнении |
| Алюминий | Al | Легирующий элемент | Участвует в формировании упрочняющих фаз |
Условия работы при повышенной температуре
Для деталей из ЭИ765 температура является только одним из расчетных факторов. Важны также время нахождения металла под нагрузкой, количество циклов нагрева и охлаждения, величина напряжений и окружающая среда. Поэтому пригодность полосы для конкретного узла должна определяться по проектным требованиям, а не только по справочной характеристике марки.
Что учитывают при выборе режима эксплуатации:
- температуру детали в установившемся режиме;
- продолжительность непрерывного нагрева;
- уровень статической нагрузки;
- циклические и вибрационные воздействия;
- частоту температурных переходов;
- необходимый ресурс готового элемента.
Раскрой полосы шириной 200 мм
Ширина рулона непосредственно влияет на коэффициент использования металла. Перед запуском серии рассчитывают количество заготовок, размещаемых поперек ленты, предусматривают технологические перемычки и припуски. При продольной резке дополнительно учитывают ширину ножевого реза и допустимые отклонения получаемых полос.
Исходные данные для карты раскроя:
- длина и ширина готовой заготовки;
- геометрия контура детали;
- количество элементов по ширине проката;
- необходимые технологические припуски;
- параметры режущего оборудования;
- допустимый объем отходов.
Обработка особо тонкой ленты
При толщине 0,05 мм большое значение имеет настройка подающих, режущих и формующих узлов оборудования. Неправильный зазор инструмента может привести к заусенцам, замятию кромки и изменению геометрии. При гибке и штамповке режим выбирают в зависимости от конфигурации детали, состояния проката и требований к поверхности.
Основные операции с рулонным прокатом:
- размотка с контролем натяжения;
- правка перед подачей в рабочую зону;
- продольный роспуск на узкие полосы;
- поперечная резка на мерные заготовки;
- штамповка и вырубка;
- гибка и последующее формообразование.
Поверхность и состояние боковых кромок
На тонком прокате механические повреждения могут сильнее влиять на качество готовой детали. До начала серийной переработки рекомендуется проверить поверхность на наличие рисок, вмятин, перегибов и других дефектов, а также оценить состояние продольных краев. Требования к допустимым повреждениям определяют по нормативной и технической документации.
Входной контроль полосы перед производством:
- сверка маркировки рулона с сертификатом;
- контроль фактической толщины;
- проверка ширины 200 мм;
- осмотр поверхности по доступной длине;
- оценка состояния боковых кромок;
- проверка отсутствия выраженных заломов.
Что устанавливает ГОСТ 4986-79
ГОСТ 4986-79 распространяется на холоднокатаную ленту в рулонах из установленного стандартом перечня высоколегированных коррозионно-стойких и жаростойких сталей. Официальное описание стандарта указывает диапазон толщин 0,05-2,0 мм и ширины 6-410 мм. Документ регламентирует сортамент, технические требования, приемку, испытания, упаковку, транспортирование и хранение.
Параметры холоднокатаного проката при поставке
|
Критерий |
Что требуется определить |
Для чего необходимо |
Способ фиксации |
|---|---|---|---|
| Размер | 0,05х200 мм | Для подбора нужного формата | Спецификация |
| Точность | Допустимые отклонения | Для стабильности размеров деталей | Техническое задание |
| Поверхность | Необходимое качество | Для последующей формовки | Условия заказа |
| Кромка | Требуемое исполнение | Для стабильной подачи и резки | Спецификация |
| Документы | Комплект документов качества | Для идентификации партии | Условия поставки |
Применимость стандарта к марке ХН70ВМЮТ
В опубликованной области применения ГОСТ 4986-79 перечислен конкретный набор марок сталей, при этом ХН70ВМЮТ в этом перечне не указан. Поэтому при обозначении данной ленты как продукции по ГОСТ 4986-79 необходимо отдельно проверить нормативное основание изготовления и документы производителя на конкретную партию.
Подготовка требований к поставке
Для снижения риска несоответствия партии производственной задаче желательно заранее зафиксировать номинальные размеры, требуемые допуски, качество поверхности и состояние кромок. Если материал поступает на автоматизированную линию, дополнительно учитывают требования к размотке, форме рулона и стабильности подачи.
Что указать при заказе полосы 0,05х200 мм:
- марку ХН70ВМЮТ и при необходимости обозначение ЭИ765;
- толщину 0,05 мм;
- ширину 200 мм;
- требуемый объем проката;
- необходимые допуски по размерам;
- требования к поверхности и кромкам;
- перечень необходимой сопроводительной документации.
Проверка рулона перед серийной переработкой
До раскроя всей партии целесообразно проверить геометрию и выполнить пробную обработку небольшого участка. Это позволяет оценить качество реза, стабильность подачи и поведение полосы при формообразовании. Для ответственных изделий данные сертификата дополнительно сопоставляют с требованиями конструкторской и технологической документации.
Для уточнения наличия ленты ХН70ВМЮТ 0,05х200 мм и согласования параметров поставки можно позвонить по телефону +375 (25) 528-71-38 или написать на электронную почту brest@metatorg.ru. В запросе желательно указать требуемое количество, допуски по размерам, требования к поверхности, кромкам и документам качества.
-
 Лента нержавеющая 1,3х410 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х405 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х400 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х395 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х390 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х385 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х380 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х375 мм ХН70ВМЮТ ГОСТ 4986-79
МеталлЭнергоХолдинг - надежный поставщик металлопроката более 12 лет
Экспортные поставки
Успешно сотрудничаем с зарубежными компаниями
Экспортные поставки
Предприятия ВПК
Осуществляем поставки для военно-промышленного комплекса
Предприятия ВПК
Авиакосмос
Снабжение авиационной и космической производственной отрасли
Авиакосмос
Приборостроение
Изготовление сложных деталей и элементов
Приборостроение
Нефтегазодобыча
Оборудование для добычи полезных ископаемых
Нефтегазодобыча
Строительство
Производство и монтаж металлоконструкций, быстровозводимых зданий
Строительство


