Лента нержавеющая 0,05х110 мм ХН70ВМЮТ ГОСТ 4986-79
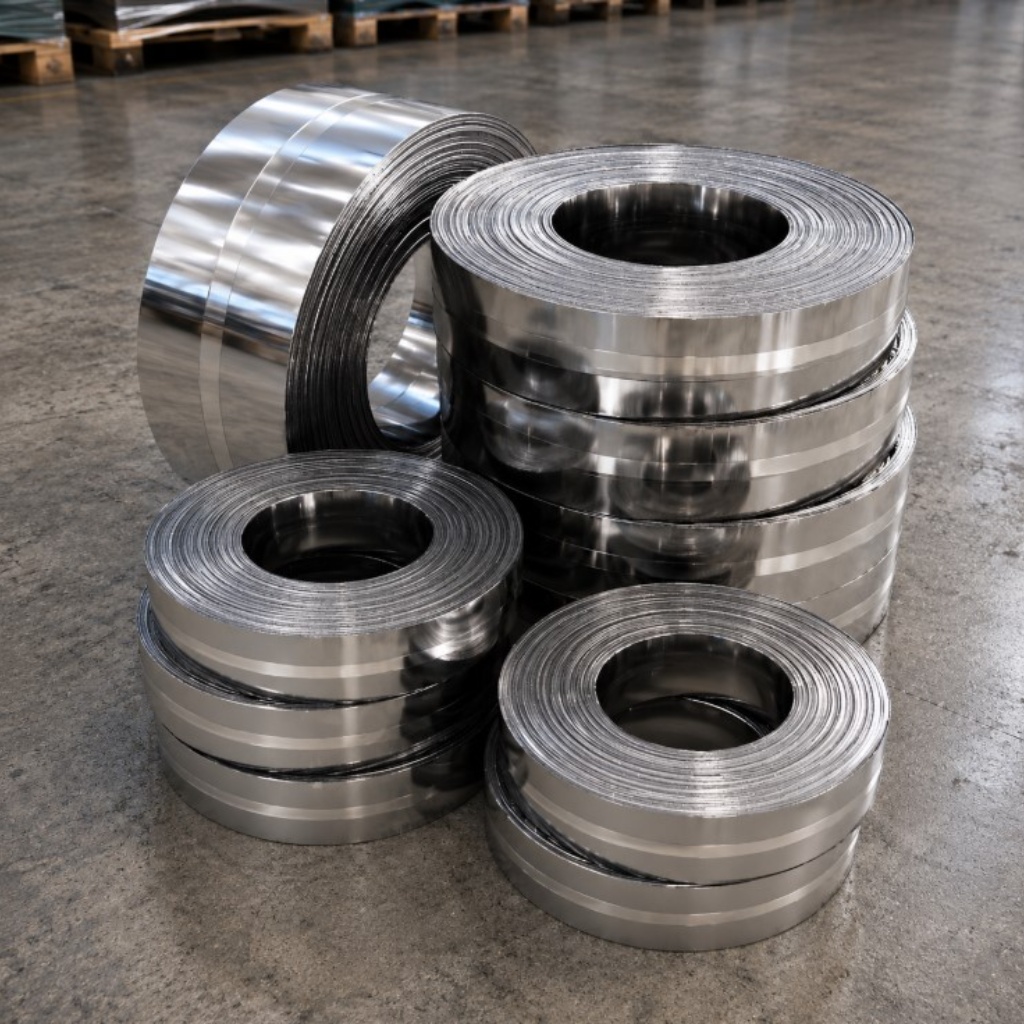
Лента ХН70ВМЮТ 0,05х110 мм применяется как тонкая заготовка из жаропрочного никелевого сплава для деталей, где существенны стабильность материала и качество проката. При выборе учитывают геометрию, состояние поставки, поверхность, кромку и требования к контролю партии.
Лента из сплава ХН70ВМЮТ 0,05х110 мм
Позиция сочетает толщину 0,05 мм и ширину 110 мм. Для такого проката важно отделять номинальные размеры от допусков и требований к состоянию материала. ГОСТ 4986 79 регламентирует холоднокатаную ленту, ее размеры, качество поверхности, кромки, правила приемки и поставку в рулонах.
Назначение жаропрочного никелевого сплава
ХН70ВМЮТ используют для крепежных и других деталей, работающих при повышенной температуре. Справочные источники указывают диапазон до 750 или 800 градусов Цельсия в зависимости от длительности и условий. Для готового изделия рабочую температуру определяет расчет, поэтому справочное значение не следует воспринимать как универсальный предел.
Факторы, которые связывают материал с реальной деталью:
- уровень постоянных и переменных напряжений;
- длительность выдержки при максимальной температуре;
- число циклов нагрева и охлаждения;
- контакт с газовой или иной рабочей средой;
- наличие концентраторов напряжений после вырубки и гибки;
- фактическое состояние сплава после изготовления детали.
Состав ХН70ВМЮТ и технологический смысл легирования
Марка имеет никелевую основу. В справочных таблицах приводятся хром 14 до 16 процентов, молибден 3 до 5 процентов, вольфрам 4 до 6 процентов, титан 1 до 1,4 процента и алюминий 1,7 до 2,2 процента. Точный состав конкретной плавки должен подтверждаться документами изготовителя.
Основные элементы сплава
Таблица отражает функциональное назначение легирования и помогает понять, почему для материала важны как химический состав, так и режим обработки. Значения содержания элементов не заменяют сертификат партии.
|
Элемент |
Справочное содержание |
Роль в сплаве |
Контроль при поставке |
|---|---|---|---|
| Хром | 14 до 16 процентов | стойкость к окислению | химический анализ |
| Молибден | 3 до 5 процентов | упрочнение основы | сертификат плавки |
| Вольфрам | 4 до 6 процентов | поддержание жаропрочности | сертификат плавки |
| Титан | 1 до 1,4 процента | участие в упрочнении | химический анализ |
| Алюминий | 1,7 до 2,2 процента | участие в формировании упрочняющих фаз | химический анализ |
Геометрия ленты шириной 110 мм
Для обрезной ленты толщиной от 0,05 до 0,5 мм и шириной свыше 100 до 300 мм ГОСТ 4986 79 устанавливает предельное отклонение по ширине минус 0,5 мм. Это значение следует учитывать при проектировании раскроя, особенно если полезная ширина детали близка к номиналу полосы.
Что проверить по размеру и форме:
- толщину по нескольким точкам с учетом требуемой точности;
- фактическую ширину и стабильность размера по длине;
- серповидность, если она критична для подачи или раскроя;
- локальную волнистость и общий характер плоскостности;
- состояние кромок после обрезки.
Требования к кромке при последующей формовке
Стандарт не допускает на обрезной кромке трещины, зазубрины, надрывы и расслоения. Для тонкого металла качество края особенно важно, поскольку дефект быстро становится очагом разрушения. При ответственной гибке или штамповке полезно проводить пробу на фактическом рулоне.
Связь дефекта и технологического риска
Таблица используется при входном осмотре. Она не заменяет нормативную приемку, но помогает технологу решить, какие признаки критичны именно для его операции.
|
Признак |
Возможный риск |
Где проявляется |
Рекомендуемая проверка |
|---|---|---|---|
| Заусенец | повреждение детали и инструмента | раскрой, подача, сборка | осмотр кромки и пробная обработка |
| Надрыв | рост трещины | гибка и циклическая нагрузка | визуальный контроль |
| Волнистость | нестабильная подача | автоматическая линия | контроль плоскостности |
| Царапины | локальная концентрация напряжений | тонкие ответственные детали | осмотр поверхности |
| Смятая кромка | нарушение раскроя | ножницы и штамп | осмотр рулона до размотки |
Рулонная поставка и подготовка к линии
ГОСТ предусматривает изготовление ленты в рулонах. Для материала толщиной менее 0,2 мм внутренний диаметр рулона по стандарту не должен превышать 400 мм, а по согласованию может задаваться отдельно. При выборе важно сопоставить рулон с разматывателем, допустимым натяжением и способом заправки линии.
Параметры рулона, которые полезно согласовать:
- внутренний диаметр в пределах требований оборудования;
- массу рулона и ограничение по грузоподъемности разматывателя;
- допустимость сварных швов;
- способ защиты торцов и рабочей кромки;
- маркировку, позволяющую связать рулон с сертификатом.
Приемка перед серийным запуском
Даже при наличии сертификата тонкую ленту рационально проверять на совместимость с конкретным инструментом. Для новой партии выполняют контроль размеров, визуальный осмотр, затем короткую технологическую пробу. Это особенно полезно после изменения поставщика, состояния материала или требований к поверхности.
Последовательность практической проверки:
- сопоставить маркировку рулона и документы;
- проверить размер и состояние кромок;
- оценить поверхность на наружных и внутренних витках;
- выполнить пробную подачу и одну типовую операцию;
- зафиксировать параметры настройки для повторяемых партий.
Разделение требований к материалу и готовой детали
Поставщик ленты отвечает за характеристики проката в пределах согласованной нормативной документации, а свойства готовой детали зависят также от раскроя, деформации и последующей обработки. Поэтому в техническом задании важно не переносить требования к изделию на металл без указания метода контроля.
В заявке указывают марку ХН70ВМЮТ, размер 0,05х110 мм, ГОСТ 4986 79, состояние поставки, точность, кромку, класс поверхности, требования к рулону и приемочным документам. Для покупки и технического согласования можно позвонить по телефону +375 (25) 528-71-38 или написать на электронную почту brest@metatorg.ru.
-
 Лента нержавеющая 1,3х410 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х405 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х400 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х395 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х390 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х385 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х380 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х375 мм ХН70ВМЮТ ГОСТ 4986-79
МеталлЭнергоХолдинг - надежный поставщик металлопроката более 12 лет
Экспортные поставки
Успешно сотрудничаем с зарубежными компаниями
Экспортные поставки
Предприятия ВПК
Осуществляем поставки для военно-промышленного комплекса
Предприятия ВПК
Авиакосмос
Снабжение авиационной и космической производственной отрасли
Авиакосмос
Приборостроение
Изготовление сложных деталей и элементов
Приборостроение
Нефтегазодобыча
Оборудование для добычи полезных ископаемых
Нефтегазодобыча
Строительство
Производство и монтаж металлоконструкций, быстровозводимых зданий
Строительство


