Лента нержавеющая 0,05х130 мм ХН70ВМЮТ ГОСТ 4986-79
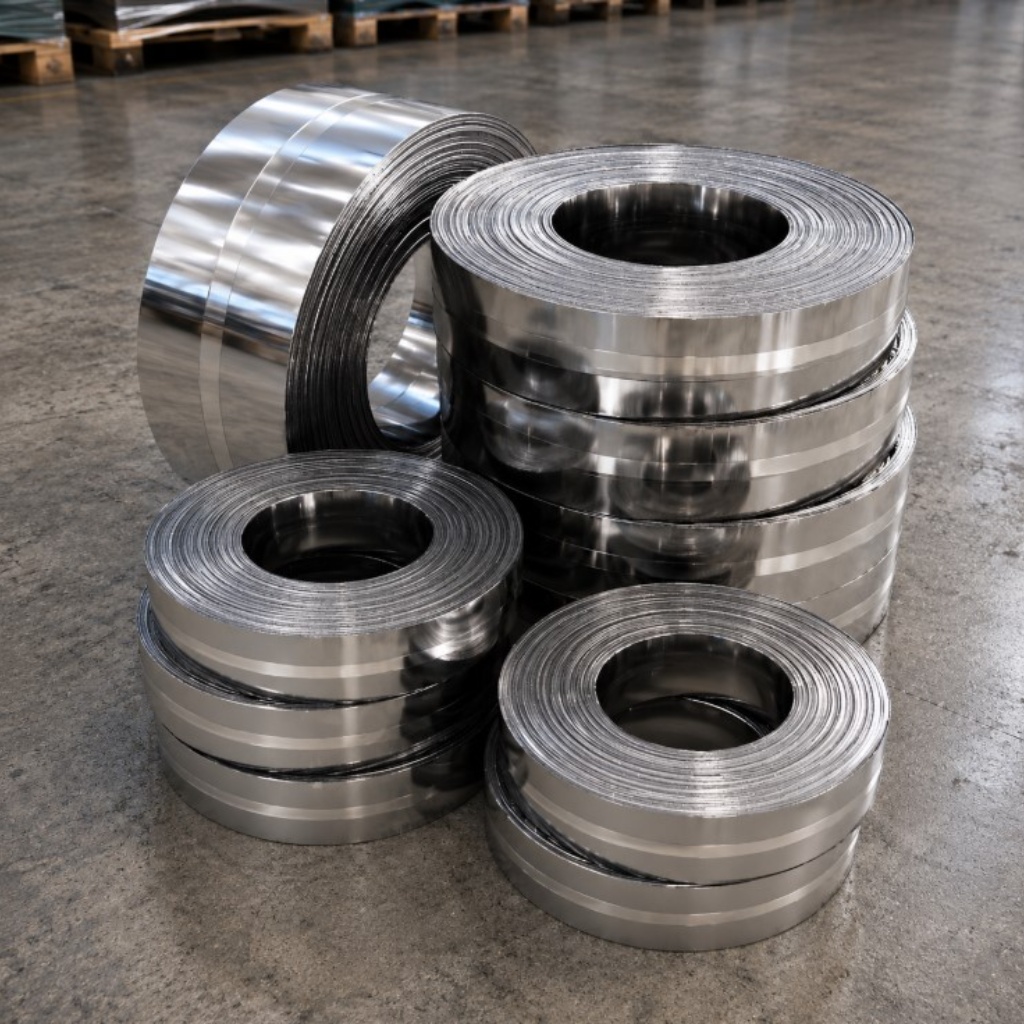
Лента представляет собой особо тонкий прокат на никелевой основе для изготовления ответственных деталей и заготовок. При выборе полосы учитывают размеры, состояние поверхности, точность изготовления, качество кромок и условия дальнейшей технологической обработки.
Лента из нержавейки ХН70ВМЮТ
ХН70ВМЮТ имеет дополнительное обозначение ЭИ765 и относится к жаропрочным никелевым сплавам. Материал применяется для лопаток турбин, крепежных и других деталей, работающих при температурах до 750-800 °C. Конкретный допустимый режим зависит от нагрузки, продолжительности нагрева и требований к ресурсу изделия.
Основные размеры и свойства полосы ГОСТ 4986
|
Показатель |
Значение |
Что определяет |
Контроль при приемке |
|---|---|---|---|
| Марка | ХН70ВМЮТ | Химическую систему материала | По сертификату партии |
| Обозначение | ЭИ765 | Идентификацию сплава | По маркировке рулона |
| Толщина | 0,05 мм | Гибкость и требования к инструменту | Контрольными измерениями |
| Ширина | 130 мм | Полезное поле раскроя | Измерением поперечного размера |
| Тип продукции | Лента | Возможность рулонной подачи | Осмотром состояния материала |
Основу материала составляет никель. В состав также входят хром, молибден, вольфрам, алюминий и титан. По справочным данным содержание хрома составляет 14-16 %, молибдена - 3-5 %, вольфрама - 4-6 %, титана - 1-1,4 %, алюминия - 1,7-2,2 %. Фактический состав поставленной плавки подтверждают документом качества.
Основные легирующие компоненты
|
Элемент |
Обозначение |
Содержание |
Назначение в составе |
|---|---|---|---|
| Никель | Ni | Основа | Формирует металлическую матрицу |
| Хром | Cr | 14-16 % | Участвует в обеспечении свойств при нагреве |
| Молибден | Mo | 3-5 % | Входит в комплекс легирующих элементов |
| Вольфрам | W | 4-6 % | Связан с жаропрочными характеристиками |
| Алюминий | Al | 1,7-2,2 % | Участвует в формировании упрочняющих фаз |
| Титан | Ti | 1-1,4 % | Участвует в структурном упрочнении |
Температура не является единственным критерием при подборе жаропрочного проката. В расчет также включают продолжительность эксплуатации, уровень статических и циклических напряжений, количество температурных переходов и состояние металла после технологической обработки. Для ответственных изделий рабочие параметры определяют по проектной документации.
Условия высокотемпературной эксплуатации:
- температура детали в установившемся режиме;
- продолжительность воздействия нагрева;
- постоянная или переменная механическая нагрузка;
- частота нагрева и охлаждения;
- свойства рабочей среды;
- расчетная продолжительность эксплуатации.
До запуска рулона в производство определяют расположение заготовок и направление их подачи. Если исходная ширина используется не полностью, выполняют продольный роспуск. При расчете учитывают размеры готовых элементов, припуски, ширину реза и технологические отходы, чтобы рационально использовать дорогостоящий никелевый прокат.
Данные для расчета раскроя:
- ширина и длина готовой детали;
- конфигурация вырубаемого элемента;
- количество заготовок по ширине;
- необходимые технологические припуски;
- ширина реза используемого инструмента;
- допустимый объем обрези.
При работе с особо тонкой полосой большое значение имеет техническое состояние инструмента. Изношенная режущая оснастка или неправильно установленный зазор могут вызвать образование заусенцев и смятие края. При штамповке контролируют прижим и положение материала, а при гибке учитывают конфигурацию изделия.
Технологические операции с тонким прокатом:
- размотка с регулируемым натяжением;
- правка перед подачей в рабочую зону;
- продольная резка;
- поперечный раскрой;
- вырубка и штамповка;
- гибка и формообразование.
При толщине 0,05 мм состояние поверхности необходимо оценивать до запуска всей партии. Глубокие риски, вмятины, заломы и повреждения продольного края могут проявиться при деформации и повлиять на геометрию детали. Особенно важен осмотр зон, подвергаемых растяжению при штамповке.
Входной контроль рулонного материала:
- соответствие маркировки документам;
- толщину в нескольких контрольных точках;
- фактическую ширину 130 мм;
- состояние обеих продольных кромок;
- отсутствие выраженных заломов и повреждений;
- равномерность подачи при размотке.
При автоматической переработке важно обеспечить стабильное положение ленты относительно штампа. Даже небольшое поперечное смещение может изменить расположение заготовки или технологической перемычки. Поэтому до запуска серии проверяют направляющие, механизм подачи и соответствие фактической ширины настройкам оборудования.
Что контролируют при настройке линии:
- положение полосы относительно рабочего инструмента;
- натяжение при размотке;
- точность шага подачи;
- состояние направляющих;
- качество края после резки;
- стабильность размеров получаемых деталей.
Для продукции с обозначением ГОСТ 4986-79 важно проверить не только геометрические размеры, но и нормативное основание поставки конкретной марки. Технические требования к ленте могут включать точность прокатки, состояние поверхности, исполнение кромок, порядок приемки и методы контроля. Для ХН70ВМЮТ сведения необходимо сопоставлять с документацией производителя на поставляемую партию.
Параметры поставки полосы 0,05х130 мм
|
Критерий |
Что требуется указать |
Практическое значение |
Где фиксируется |
|---|---|---|---|
| Геометрия | 0,05х130 мм | Определяет исходный размер заготовки | Спецификация |
| Точность | Требуемые допуски | Влияет на стабильность размеров | Техническое задание |
| Поверхность | Допустимое состояние | Важно для штамповки и гибки | Условия поставки |
| Кромки | Требуемое исполнение | Влияет на подачу и последующую обработку | Спецификация |
| Документы | Документ качества партии | Подтверждает характеристики металла | Комплект поставки |
До серийной переработки рекомендуется выполнить резку или штамповку небольшого участка. Такой тест позволяет оценить качество получаемой кромки, стабильность подачи и поведение материала при деформации. При необходимости после проверки корректируют натяжение, направляющие и рабочий зазор инструмента.
Сведения для заказа полосы 0,05х130 мм:
- марка ХН70ВМЮТ или обозначение ЭИ765;
- номинальная толщина 0,05 мм;
- ширина 130 мм;
- необходимое количество проката;
- требования к точности размеров;
- состояние поверхности и кромок;
- перечень требуемых документов качества.
Подготовка технического задания
Перед поставкой рекомендуется определить способ дальнейшей резки и формования, допустимые отклонения по геометрии и требования к поверхности. Если из полосы изготавливаются детали для высокотемпературного узла, данные конкретной плавки дополнительно сопоставляют с рабочей температурой, нагрузкой и ресурсом по проекту.
Для уточнения наличия ленты ХН70ВМЮТ 0,05х130 мм и согласования условий поставки можно позвонить по телефону +375 (25) 528-71-38 или написать на электронную почту brest@metatorg.ru. В запросе рекомендуется указать требуемый объем, допуски по размерам, требования к поверхности, кромкам и документам качества.
-
 Лента нержавеющая 1,3х410 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х405 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х400 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х395 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х390 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х385 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х380 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х375 мм ХН70ВМЮТ ГОСТ 4986-79
МеталлЭнергоХолдинг - надежный поставщик металлопроката более 12 лет
Экспортные поставки
Успешно сотрудничаем с зарубежными компаниями
Экспортные поставки
Предприятия ВПК
Осуществляем поставки для военно-промышленного комплекса
Предприятия ВПК
Авиакосмос
Снабжение авиационной и космической производственной отрасли
Авиакосмос
Приборостроение
Изготовление сложных деталей и элементов
Приборостроение
Нефтегазодобыча
Оборудование для добычи полезных ископаемых
Нефтегазодобыча
Строительство
Производство и монтаж металлоконструкций, быстровозводимых зданий
Строительство


