Лента нержавеющая 0,05х195 мм ХН70ВМЮТ ГОСТ 4986-79
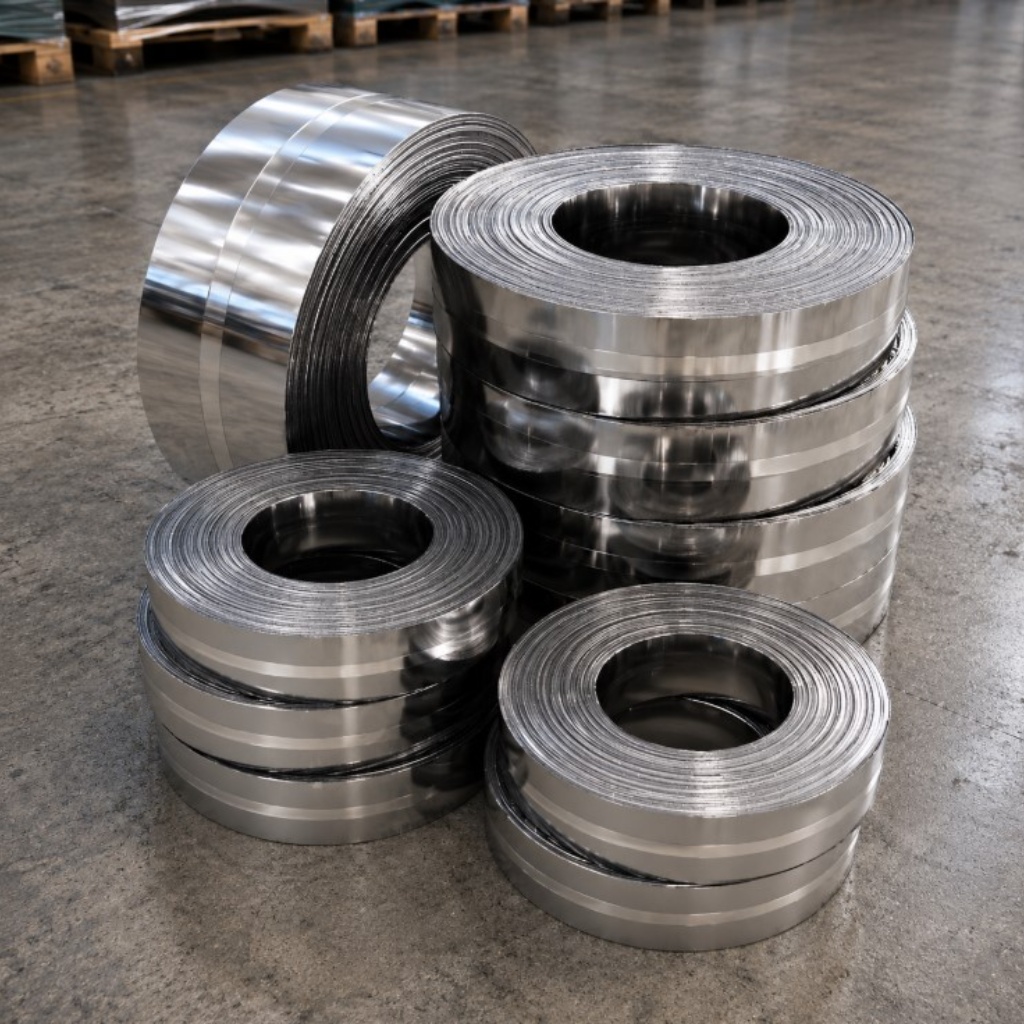
Лента ХН70ВМЮТ 0,05х195 мм относится к тонкому рулонному прокату из жаропрочного никелевого сплава ЭИ765. При выборе такой полосы учитывают геометрию заготовки, условия нагрева, точность изготовления, качество поверхности и особенности последующей механической обработки.
Лента из нержавейки
ХН70ВМЮТ представляет собой сложнолегированный сплав на никелевой основе. Материал применяют там, где детали должны сохранять работоспособность при повышенной температуре и механической нагрузке. Для марки также используется обозначение ЭИ765. Конкретный режим эксплуатации определяется расчетом с учетом температуры, напряжений и продолжительности работы.
Размер полосы по ГОСТ 4986
Номинальная толщина составляет 0,05 мм, ширина - 195 мм. Такой формат подходит для изготовления тонких заготовок, продольного роспуска и штамповки. При работе с рулоном особое внимание уделяют равномерной подаче, поскольку небольшая толщина повышает чувствительность к перегибам, смещению и повреждению кромок.
Основные характеристики ленты шириной 195 мм
|
Показатель |
Значение |
Практическое значение |
Что контролируют |
|---|---|---|---|
| Марка | ХН70ВМЮТ | Определяет состав и назначение сплава | Маркировку и сертификат |
| Дополнительное обозначение | ЭИ765 | Применяется в технической документации | Совпадение обозначений |
| Толщина | 0,05 мм | Влияет на гибкость и формуемость | Фактическое значение |
| Ширина | 195 мм | Определяет схему раскроя | Отклонение по ширине |
| Форма продукции | Лента в рулоне | Позволяет организовать непрерывную подачу | Состояние витков и кромок |
Легирование материала ЭИ765
Основу сплава составляет никель. По справочным данным в ХН70ВМЮТ содержится 14-16 % хрома, 3-5 % молибдена, 4-6 % вольфрама, 1-1,4 % титана и 1,7-2,2 % алюминия. Такое сочетание компонентов применяется для формирования жаропрочных свойств. Фактический химический состав конкретной плавки следует проверять по сертификату поставщика.
Основные элементы химического состава
|
Элемент |
Обозначение |
Содержание |
Роль в сплаве |
|---|---|---|---|
| Никель | Ni | Основа | Формирует основную металлическую матрицу |
| Хром | Cr | 14-16 % | Участвует в обеспечении стойкости при нагреве |
| Молибден | Mo | 3-5 % | Входит в систему комплексного легирования |
| Вольфрам | W | 4-6 % | Связан с жаропрочными характеристиками |
| Титан | Ti | 1-1,4 % | Участвует в структурном упрочнении |
| Алюминий | Al | 1,7-2,2 % | Участвует в образовании упрочняющих фаз |
Работа при длительном нагреве
Для высокотемпературных деталей важна способность металла сохранять прочность не только при кратковременном, но и при продолжительном воздействии температуры. Поэтому при выборе полосы учитывают механическую нагрузку, количество тепловых циклов, характер рабочей среды и требуемый ресурс. Эксплуатационные пределы определяют по расчету и документации на конкретное изделие.
Условия применения тонкого ленточного проката:
- рабочая температура детали;
- продолжительность нахождения под нагрузкой;
- количество циклов нагрева и охлаждения;
- характер статических и переменных напряжений;
- воздействие технологической среды;
- требования к длительной прочности изделия.
Перед переработкой ширину исходной полосы сопоставляют с размерами конечной детали. При серийном производстве заранее рассчитывают количество заготовок, расположение элементов и величину технологических отходов. Если требуется продольный роспуск, учитывают ширину ножевого реза и допустимое отклонение получаемых полос.
Что учитывают при подготовке карты раскроя:
- ширину и длину готовой заготовки;
- форму вырубаемого контура;
- количество деталей по ширине;
- технологические перемычки;
- припуски на дальнейшую обработку;
- возможности режущего оборудования.
Малая толщина требует точной настройки ножей, штампов и механизмов подачи. Избыточное усилие может деформировать полосу, а неправильный зазор режущего инструмента приводит к появлению заусенцев и замятию края. При гибке и формовке режим выбирают в зависимости от геометрии детали и фактического состояния металла.
Операции с тонкой металлической полосой:
- размотка рулона;
- правка перед подачей;
- продольная резка;
- рубка на мерные заготовки;
- вырубка и штамповка;
- гибка и формообразование.
На ленте толщиной 0,05 мм локальные повреждения заметно влияют на качество готового изделия. Перед запуском партии проверяют отсутствие глубоких рисок, вмятин, складок и заломов. Продольные кромки также осматривают отдельно, особенно если материал будет подвергаться дальнейшей пластической деформации.
Входной контроль рулонного материала:
- соответствие маркировки документам;
- фактическую толщину полосы;
- ширину 195 мм;
- состояние обеих боковых кромок;
- наличие механических повреждений;
- равномерность подачи при пробной размотке.
Требования ГОСТ 4986-79 к холоднокатаной ленте
ГОСТ 4986-79 распространяется на холоднокатаную ленту в рулонах из установленного перечня высоколегированных коррозионно-стойких и жаростойких сталей. Стандарт охватывает толщины от 0,05 до 2,0 мм и ширины от 6 до 410 мм, поэтому размер 0,05х195 мм находится в предусмотренном размерном диапазоне. Документ регулирует сортамент, технические требования, приемку, испытания, упаковку и хранение.
Параметры исполнения холоднокатаной полосы
|
Критерий |
Что определяется |
На что влияет |
Где указывается |
|---|---|---|---|
| Толщина и ширина | 0,05х195 мм | Геометрию исходной заготовки | В спецификации |
| Точность | Необходимая категория | Допустимые отклонения размеров | В техническом задании |
| Поверхность | Требуемое качество | Пригодность к последующей обработке | В условиях заказа |
| Кромки | Требуемое исполнение | Стабильность резки и подачи | В спецификации |
| Документы | Сертификат партии | Подтверждение характеристик | В комплекте поставки |
В официальной области распространения ГОСТ 4986-79 приведен конкретный перечень марок высоколегированных сталей, и ХН70ВМЮТ среди них не указана. Поэтому наличие ссылки на ГОСТ в обозначении данной продукции необходимо дополнительно сопоставлять с технической документацией изготовителя и сертификатом конкретной партии.
Подготовка металла к серийному производству
Перед раскроем всего объема полезно провести пробную обработку небольшого участка. Такой подход позволяет оценить качество реза, стабильность подачи и поведение полосы при формовке. При повышенных требованиях к точности результаты пробной операции используют для дополнительной настройки оборудования.
Сведения для заказа ленты 0,05х195 мм:
- марка ХН70ВМЮТ или обозначение ЭИ765;
- номинальная толщина 0,05 мм;
- ширина 195 мм;
- необходимое количество проката;
- требования к точности размеров;
- требования к поверхности и кромкам;
- перечень необходимых документов качества.
Согласование параметров поставки
Для ответственного производства рекомендуется заранее определить условия дальнейшей обработки и требования к конечной детали. Вместе с номинальными размерами указывают допуски, состояние поверхности, исполнение кромок и необходимый комплект документов. Это позволяет оценить соответствие партии технологическому процессу до запуска рулона.
Для уточнения наличия ленты ХН70ВМЮТ 0,05х195 мм и согласования условий поставки можно позвонить по телефону +375 (25) 528-71-38 или написать на электронную почту brest@metatorg.ru. В запросе желательно указать объем, требования к размерам, поверхности, кромкам и сопроводительной документации.
-
 Лента нержавеющая 1,3х410 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х405 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х400 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х395 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х390 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х385 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х380 мм ХН70ВМЮТ ГОСТ 4986-79
- Лента нержавеющая 1,3х375 мм ХН70ВМЮТ ГОСТ 4986-79
МеталлЭнергоХолдинг - надежный поставщик металлопроката более 12 лет
Экспортные поставки
Успешно сотрудничаем с зарубежными компаниями
Экспортные поставки
Предприятия ВПК
Осуществляем поставки для военно-промышленного комплекса
Предприятия ВПК
Авиакосмос
Снабжение авиационной и космической производственной отрасли
Авиакосмос
Приборостроение
Изготовление сложных деталей и элементов
Приборостроение
Нефтегазодобыча
Оборудование для добычи полезных ископаемых
Нефтегазодобыча
Строительство
Производство и монтаж металлоконструкций, быстровозводимых зданий
Строительство


