Токарная обработка титана на ЧПУ
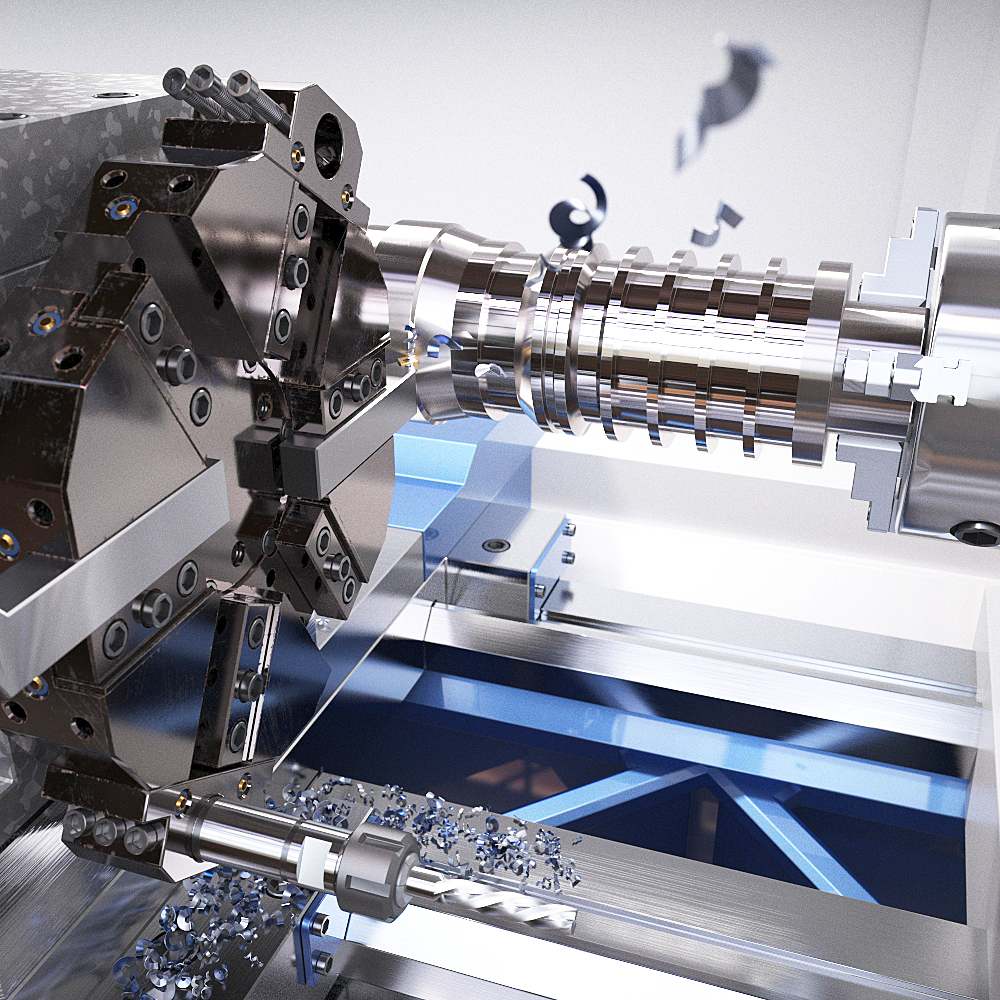
Токарная обработка титана на ЧПУ актуальна при изготовлении деталей турбин, фланцев и другой трубной арматуры, протезных конструкций для биомедицины, элементов самолетов и космических аппаратов.
На станках с программным числовым управлением удается достигать высокого качества изготовления. На комплексном обрабатывающем оборудовании одновременно выполняется несколько технологических операций, исключаются риски образования дефектов. Практикуем индивидуальный подход. Для каждого вида изделий из титана разрабатываются технологические схемы с учетом формы, габаритов, объема удаляемого металла.
Физико-механические характеристики титановых сплавов
Титановые сплавы ценятся за высокую прочность, способность противостоять разнонаправленным нагрузкам без деформации и низкий удельный вес. Они устойчивы к усталостной деформации, не подвержены межкристаллитной и атмосферной коррозии. При обработке металла заготовок возникает вибрация. Чтобы эта особенность не сказывалась на качестве выпускаемых деталей, приходится менять скоростной режим на разных этапах токарной обработки.
Металл с низким модулем упругости и высокой вязкостью быстро нагревается от силы трения, становится липким. Благодаря пластичности образуется непрерывная стружка. В нагретом виде частички титана способны налипать на инструмент. Если своевременно не удалять стружку, она запутывается и затрудняет обработку заготовок.
Пудра титана взрывоопасна. Важно учитывать это при разработке технологической карты.
Титановые сплавы в разогретом виде способен насыщаться. Они растворяют абразивы на основе алюминия, размягчают твердые сплавы.
Для оксидирования готовых деталей применяют процесс термообработки с последующим отпуском на открытом воздухе. Поверхностная пленка оксидов улучшает прочностные свойства титана.
Технологические особенности токарной обработки титана
В силу физико-механических свойств титановых сплавов работа по скоростному изготовлению деталей на станках ЧПУ проводится в три этапа:
· сначала удаляется оксидная корка;
· затем резка металла осуществляется на средних оборотах;
· в конце процесса предусмотрена высокоскоростная обточка для достижения нужных размеров.
Обработка заготовок из титана выполняется с применением специальных режущих инструментов их твердых сталей: H13A (без покрытия) или сплава GC1115 с PDV-покрытием режущей части.
Технологи подбирают резцы со сменными головками в зависимости от сложности конфигурации детали. Применяются пластины квадратной и круглой формы, в зависимости от степени обработки заготовок.
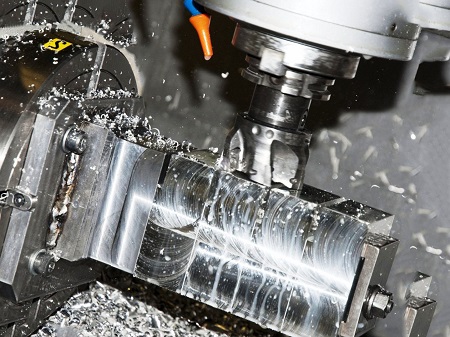
На протяжении всех операций выбирается максимальный диаметр оправки, она устанавливается с минимальным вылетом. Для соблюдения геометрии при чистовой токарной обработке используется антивибрационная оснастка, обеспечивающая точность скоростной резки.
Программное обеспечение поддерживает необходимые технологические параметры:
· угол наклона резца;
· диапазон перемещения режущей кромки за один оборот шпинделя;
· скоростной режим;
· температуру нагрева;
· толщину образуемой при обточке стружки (от этого зависит риск ее расплавления от силы трения);
· глубину погружения резца в металл.
Под каждый скоростной режим обточки титановых заготовок подбирается охлаждающая жидкость с определенными параметрами теплопроводности. Это необходимо, чтобы исключить налипание разогретой стружки на токарный резец. При изготовлении криволинейных поверхностей на станке автоматически снижается подача оправки, S (длина передвижения по поперечной оси за оборот шпинделя) уменьшается до 50%. На финишном этапе особенно важно не допускать перегрева поверхностного слоя.
Режимы токарной обработки титана и сплавов на станках с ЧПУ
| тип обработки | глубина резания, мм (ap) | величина подачи, мм (fn) | скорость шпинделя, м/мин (Vc) | расположение инструмента, °/градус (Kr) |
| ПРЕДВАРИТЕЛЬНАЯ
тяжелая черновая (удаление корки) | 3–10 | 0,3–0,8 | 25 | главный 75–90 |
| ПРОМЕЖУТОЧНАЯ
черновая (получистовое удаление припусков или профильная обточка) | 0,5–4 | 0,2–0,5 | 40–80 |
главный 93 при вершине 55 |
| ОКОНЧАТЕЛЬНАЯ
чистовая (финишная) | 0,25–0,5 | 0,1–0,4 | 80–120 |
-
 Токарно-автоматные работы
- Токарная обработка на универсальных станках
- Токарная обработка на станках с ЧПУ
- Обработка наружных поверхностей на токарном станке Цена от: 550.00 ₽
- Токарная обработка бронзы на ЧПУ Цена от: 1,700.00 ₽
- Токарная обработка латуни Цена от: 1,100.00 ₽
- Токарная обработка нержавеющей стали на ЧПУ Цена от: 560.00 ₽


МеталлЭнергоХолдинг - надежный поставщик металлопроката более 12 лет
Экспортные поставки
Успешно сотрудничаем с зарубежными компаниями
Экспортные поставки
Предприятия ВПК
Осуществляем поставки для военно-промышленного комплекса
Предприятия ВПК
Авиакосмос
Снабжение авиационной и космической производственной отрасли
Авиакосмос
Приборостроение
Изготовление сложных деталей и элементов
Приборостроение
Нефтегазодобыча
Оборудование для добычи полезных ископаемых
Нефтегазодобыча
Строительство
Производство и монтаж металлоконструкций, быстровозводимых зданий
Строительство


