Труба 102х18 ст 40х ГОСТ 23270-89
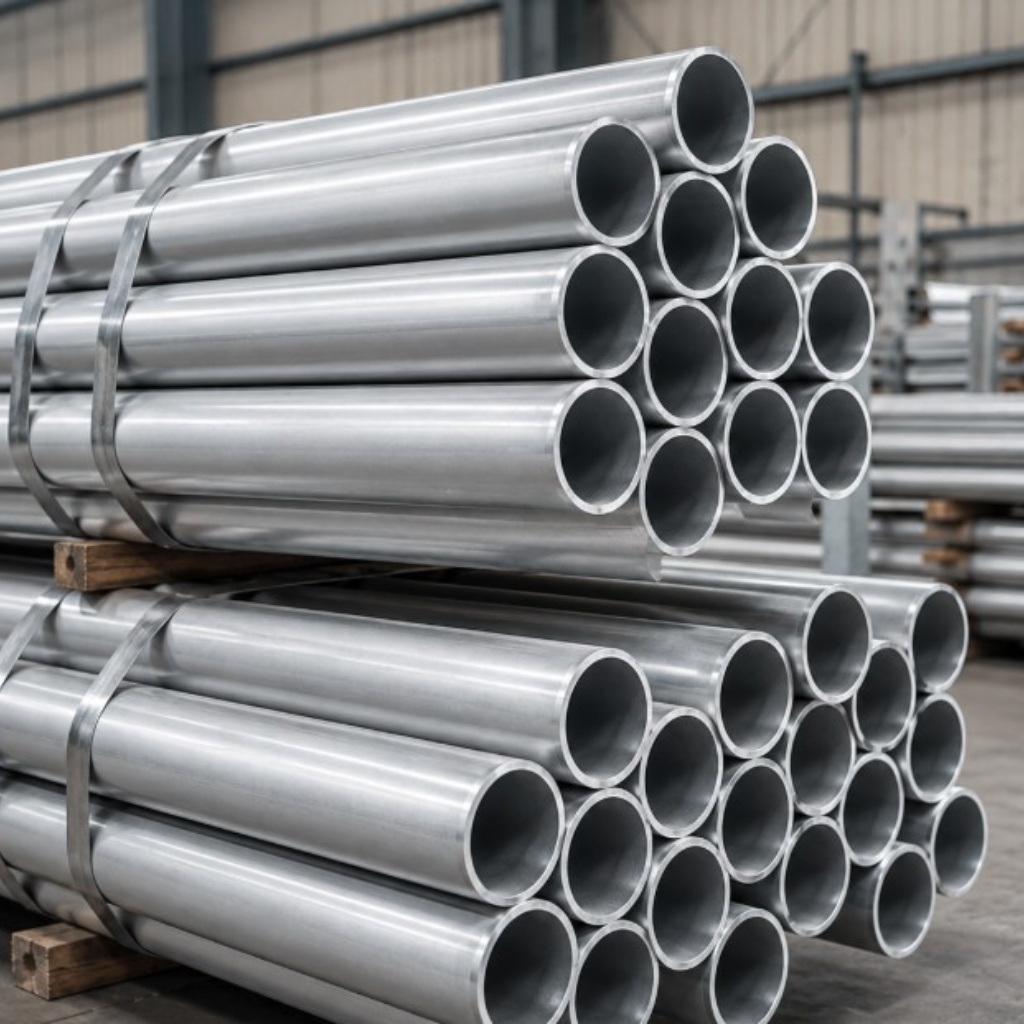
Труба-заготовка 102х18 из стали 40Х применяется как полый полуфабрикат для последующей механической обработки. Размеры исходного проката подбирают по чертежу детали с учетом наружного точения, растачивания, припусков, термообработки и требуемой точности готовых поверхностей.
Стальные трубы-заготовки
ГОСТ 23270-89 распространяется на бесшовные горячедеформированные и холоднодеформированные трубы-заготовки из углеродистых и легированных сталей, используемые для изготовления изделий механической обработкой. Поэтому такой прокат рассматривают прежде всего как исходный материал для производства деталей, а не как обычную трубопроводную трубу.
Размеры труб по ГОСТ 23270
|
Параметр |
Значение |
Что определяет |
Учет в технологии |
|---|---|---|---|
| Наружный диаметр | 102 мм | Исходный внешний габарит | Припуск под наружное точение |
| Толщина стенки | 18 мм | Запас металла между поверхностями | Возможность растачивания отверстия |
| Расчетный внутренний диаметр | 66 мм | Размер исходной внутренней полости | Сопоставление с отверстием детали |
| Марка материала | 40Х | Определяет свойства и технологию обработки | Выбор режимов резания и термообработки |
| Назначение | Механическая обработка | Получение готовых деталей из полуфабриката | Разработка маршрутной технологии |
Наличие внутреннего отверстия особенно полезно при изготовлении деталей вращения и других элементов с центральной полостью. По сравнению со сплошным круглым прокатом уменьшается объем металла, который пришлось бы удалять сверлением и последующим растачиванием. Фактическая эффективность определяется размерами конечного изделия.
Детали, для которых подходит трубная форма:
- втулки с обработанными посадочными поверхностями;
- кольца и обоймы;
- ступицы с центральным отверстием;
- полые элементы валов подходящей конструкции;
- цилиндрические корпусные детали;
- заготовки под наружное точение и внутреннюю расточку.
40Х относится к конструкционным легированным сталям. Марку применяют для деталей повышенной прочности, включая валы, оси, вал-шестерни, штоки, шпиндели, кольца, втулки и другие элементы машин. Свойства готового изделия существенно зависят от термической обработки и размеров рабочего сечения.
Основные элементы химического состава 40Х
|
Элемент |
Обозначение |
Характер содержания |
Практическое значение |
|---|---|---|---|
| Железо | Fe | Основа | Формирует металлическую матрицу |
| Углерод | C | Нормируемый компонент | Влияет на прочность и закаливаемость |
| Хром | Cr | Основной легирующий элемент | Повышает прокаливаемость стали |
| Марганец | Mn | Нормируемый компонент | Участвует в формировании механических свойств |
| Кремний | Si | Нормируемый компонент | Учитывается в химическом составе марки |
Размер 102 мм необходимо сопоставить с максимальным диаметром готовой детали. Запас металла должен позволять удалить исходный поверхностный слой, выполнить черновое и чистовое точение и получить заданные допуски. Чрезмерный припуск увеличивает время обработки, а недостаточный может сделать получение требуемого размера невозможным.
Данные для расчета наружной обработки:
- чистовой диаметр детали;
- допуск на цилиндрическую поверхность;
- требуемая шероховатость;
- величина чернового съема металла;
- припуск после термической обработки;
- допуски формы и взаимного расположения поверхностей.
Исходная внутренняя полость сокращает объем обработки, если конечное отверстие детали превышает расчетные 66 мм. Технолог должен проверить достаточность стенки после расточки и возможность получения требуемой соосности наружной и внутренней поверхностей. Для ответственных посадок обработку обычно разделяют на черновые и чистовые переходы.
Что определяют для внутренней поверхности:
- диаметр отверстия по чертежу;
- требуемую толщину стенки после растачивания;
- допуск цилиндричности;
- требования к соосности;
- шероховатость рабочей поверхности;
- необходимость чистовой обработки после термоопераций.
Маршрут обработки зависит от конструкции изделия, однако для трубного полуфабриката обычно сначала получают мерную заготовку и технологические базы, после чего выполняют наружное точение и растачивание. Термообработку размещают в маршруте так, чтобы после нее оставалась возможность обеспечить окончательную точность рабочих поверхностей.
Основные этапы механической переработки:
- отрезка заготовки требуемой длины;
- обработка торцов и создание баз;
- черновое точение наружной поверхности;
- предварительное растачивание отверстия;
- термообработка по требованиям детали;
- чистовая обработка до размеров чертежа.
Термическое состояние стали 40Х
Для деталей из 40Х необходимое сочетание прочности, твердости и пластичности получают назначением соответствующей термообработки. Конкретный режим нельзя выбирать только по марке стали: учитывают сечение детали, требуемые механические свойства и последовательность дальнейшей обработки.
Что задают технологу перед термообработкой:
- необходимую твердость готового изделия;
- нормируемые механические характеристики;
- максимальную толщину рабочего сечения;
- припуск под последующую чистовую обработку;
- допустимое изменение размеров после нагрева;
- требования к рабочим и посадочным поверхностям.
Для трубы-заготовки важна равномерность распределения металла между наружной и внутренней поверхностями. При значительном смещении отверстия припуск после базирования может оказаться неодинаковым. Это особенно критично для деталей с небольшой чистовой толщиной стенки или жесткими требованиями к соосности.
Параметры входного контроля заготовок
|
Объект контроля |
Что проверяют |
Почему важно |
Учет в производстве |
|---|---|---|---|
| Наружная поверхность | Диаметр и состояние | Определяет запас под точение | Настройка черновой обработки |
| Внутреннее отверстие | Размер и состояние | Определяет объем растачивания | Выбор расточного инструмента |
| Толщина стенки | Равномерность | Влияет на распределение припуска | Выбор схемы базирования |
| Торцы | Состояние после раскроя | Используются для создания баз | Подрезка перед точением |
| Маркировка | Марку и идентификацию партии | Подтверждает материал | Сверка с документом качества |
Назначение ГОСТ 23270-89
Стандарт предназначен именно для стальных бесшовных труб-заготовок из углеродистых и легированных марок, которые затем перерабатывают механическим способом. Это определяет поисковое и техническое назначение продукции: исходный полуфабрикат необходимо выбирать по требованиям будущей детали и маршрута мехобработки.
Подготовка трубной заготовки к серийному производству
До раскроя всей партии полезно изготовить пробную деталь или выполнить контрольные операции на одном отрезке. Это позволяет проверить фактические припуски, устойчивость базирования и возможность получения требуемой соосности. После проверки можно скорректировать длину отрезки и последовательность станочных переходов.
Данные для заказа трубы 102х18 мм:
- наружный диаметр 102 мм;
- толщину стенки 18 мм;
- марку стали 40Х;
- требуемую длину или объем партии;
- необходимое состояние поставки;
- дополнительные требования к геометрии;
- перечень документов качества.
Техническое задание рекомендуется формировать от размеров конечной детали. Наружный диаметр, отверстие и длину изделия сопоставляют с геометрией исходной трубы, после чего определяют припуски, последовательность обработки и требования к термическому состоянию. Для нагруженных деталей отдельно задают необходимые механические свойства.
Для уточнения наличия трубы-заготовки 102х18 из стали 40Х и согласования параметров поставки можно позвонить по телефону +375 (25) 528-71-38 или написать на электронную почту brest@metatorg.ru. В запросе рекомендуется указать требуемый объем, длину отрезков, состояние металла и требования к сопроводительной документации.
-
 Труба 426х60 ст 20 ГОСТ 23270-89 Цена от: 88,767.00 ₽
- Труба 426х50 ст 09г2с ГОСТ 23270-89 Цена от: 88,740.00 ₽
- Труба 426х45 ст 09г2с ГОСТ 23270-89 Цена от: 88,700.00 ₽
- Труба 426х40 ст 20 ГОСТ 23270-89 Цена от: 88,682.00 ₽
- Труба 426х36 ст 30хгса ГОСТ 23270-89 Цена от: 88,671.00 ₽
- Труба 406х60 ст 09г2с ГОСТ 23270-89 Цена от: 88,453.00 ₽
- Труба 377х70 ст 45 ГОСТ 23270-89 Цена от: 88,240.00 ₽
- Труба 377х50 ст 45 ГОСТ 23270-89 Цена от: 88,186.00 ₽
МеталлЭнергоХолдинг - надежный поставщик металлопроката более 12 лет
Экспортные поставки
Успешно сотрудничаем с зарубежными компаниями
Экспортные поставки
Предприятия ВПК
Осуществляем поставки для военно-промышленного комплекса
Предприятия ВПК
Авиакосмос
Снабжение авиационной и космической производственной отрасли
Авиакосмос
Приборостроение
Изготовление сложных деталей и элементов
Приборостроение
Нефтегазодобыча
Оборудование для добычи полезных ископаемых
Нефтегазодобыча
Строительство
Производство и монтаж металлоконструкций, быстровозводимых зданий
Строительство


