Труба 102х16 ст 09г2с ГОСТ 23270-89
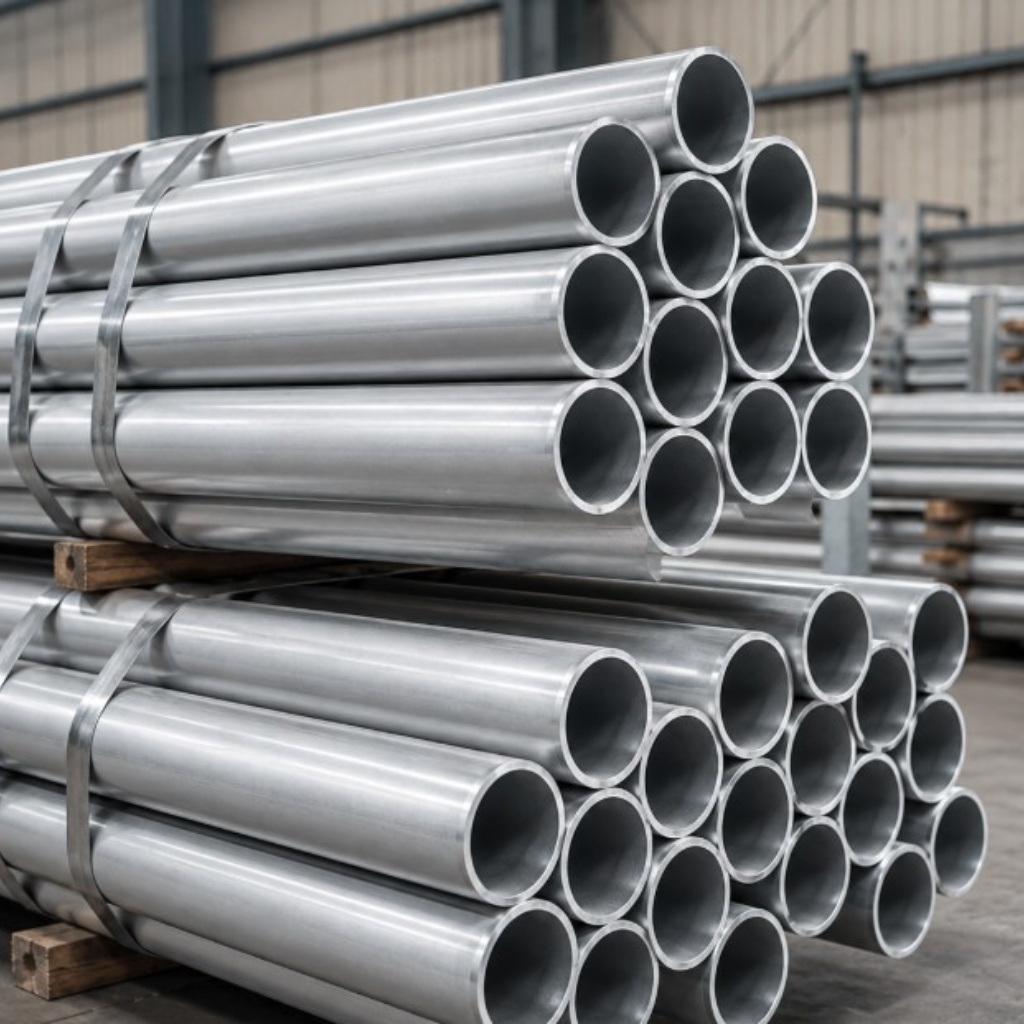
Труба-заготовка 102х16 из стали 09Г2С используется как полый полуфабрикат для изготовления деталей механической обработкой. При выборе учитывают наружный и внутренний диаметры, толщину стенки, припуски на точение и растачивание, состояние металла и требования чертежа.
Стальная трубная заготовка ГОСТ 23270
ГОСТ 23270-89 устанавливает технические условия для труб-заготовок, предназначенных для последующей механической обработки. Стандарт действует и предусматривает изготовление продукции из ряда углеродистых и легированных марок. Для такого проката основная задача заключается в получении деталей на металлорежущем оборудовании, а не в использовании в качестве готового трубопровода.
Геометрические данные трубы-заготовки
|
Параметр |
Значение |
Практическое значение |
Что учитывать |
|---|---|---|---|
| Наружный диаметр | 102 мм | Определяет запас под наружное точение | Чистовой размер детали |
| Толщина стенки | 16 мм | Формирует запас металла под растачивание | Конечную толщину стенки |
| Внутренний диаметр | 70 мм | Сокращает объем обработки отверстия | Размер внутренней поверхности по чертежу |
| Марка стали | 09Г2С | Определяет свойства материала | Требования к обработке и эксплуатации |
| Назначение | Механическая обработка | Получение деталей требуемой геометрии | Маршрут изготовления |
09Г2С относится к низколегированным конструкционным сталям. Для марки характерно содержание углерода не более 0,12 %, кремния 0,5-0,8 % и марганца 1,3-1,7 %. Низкое содержание углерода и марганцево-кремнистое легирование обеспечивают сочетание прочностных и технологических свойств. Фактический химический состав партии подтверждают сертификатом.
Основные компоненты низколегированной стали 09Г"С
|
Элемент |
Обозначение |
Содержание, % |
Значение |
|---|---|---|---|
| Углерод | C | До 0,12 | Влияет на прочность и технологичность |
| Марганец | Mn | 1,3-1,7 | Основной легирующий компонент |
| Кремний | Si | 0,5-0,8 | Участвует в упрочнении металлической основы |
| Хром | Cr | До 0,3 | Нормируемый остаточный элемент |
| Никель | Ni | До 0,3 | Контролируется химическим составом |
| Железо | Fe | Основа | Формирует металлическую матрицу |
Расчетный внутренний диаметр необходимо сопоставить с отверстием готовой детали. Если конечный размер больше 70 мм, полость можно растачивать с оставлением необходимого припуска под чистовой проход. При проектировании операции одновременно контролируют остаточную толщину стенки и положение отверстия относительно наружной поверхности.
Параметры для расчета растачивания:
- диаметр внутренней поверхности готовой детали;
- необходимую толщину стенки после обработки;
- припуск на черновое растачивание;
- запас металла под чистовой проход;
- требования к цилиндричности отверстия;
- допуск соосности наружной и внутренней поверхностей.
Наружное точение диаметра 102 мм
При выборе трубного полуфабриката наружный диаметр должен обеспечивать достаточный запас металла для удаления исходного слоя и получения чистовой поверхности. Припуск определяют с учетом конечного размера, требуемой шероховатости и точности. Избыточный запас увеличивает время обработки, поэтому размеры желательно подбирать максимально близко к геометрии изделия.
Что задают для наружной обработки:
- конечный диаметр детали;
- допустимое отклонение размера;
- требуемую шероховатость поверхности;
- количество черновых и чистовых проходов;
- требования к цилиндричности;
- припуск на последующие технологические операции.
09Г2С широко применяется в сварных и несущих конструкциях и отличается хорошей технологичностью. При изготовлении деталей из трубы-заготовки конкретные режимы точения, сверления и растачивания назначают по состоянию поставки, жесткости системы и параметрам режущего инструмента.
Основные этапы механической обработки:
- отрезка заготовки необходимой длины;
- подрезка торцов и создание технологических баз;
- черновое наружное точение;
- растачивание внутренней поверхности;
- обработка канавок и уступов;
- чистовое доведение рабочих размеров.
При номинальной стенке 16 мм фактическое распределение металла влияет на возможность последующего растачивания. Если внутренняя и наружная поверхности имеют заметное взаимное смещение, после базирования запас металла по окружности будет неодинаковым. Для деталей с жесткими требованиями к соосности это необходимо учитывать до начала серийной обработки.
Контроль геометрии перед точением
|
Что проверяют |
Цель контроля |
Влияние на обработку |
Результат |
|---|---|---|---|
| Наружный диаметр | Определение фактического припуска | Настройка наружного точения | Выбор глубины обработки |
| Внутренний диаметр | Оценка запаса под растачивание | Подбор расточного инструмента | Планирование переходов |
| Толщина стенки | Проверка равномерности | Влияет на соосность | Выбор схемы базирования |
| Торцы | Подготовка технологических баз | Влияет на установку детали | Назначение подрезки |
| Маркировка | Идентификация материала | Подтверждает марку стали | Сверка с сертификатом |
Свариваемость стали 09Г2С
Низкое содержание углерода является одной из причин хорошей свариваемости этой марки. Это может быть важно, если механически обработанная деталь далее входит в сварной узел. Однако технологию соединения определяют по толщине, конструкции соединения, условиям эксплуатации и нормативным требованиям к готовому изделию.
Требования ГОСТ к трубному полуфабрикату
ГОСТ 23270-89 предусматривает изготовление труб-заготовок из нескольких марок, включая 09Г2С, а также содержит требования к геометрии, качеству, контролю и приемке продукции. Стандарт предназначен именно для заготовок, которые в дальнейшем подвергаются механической обработке.
Пробная деталь перед запуском партии
Для серийного производства рационально сначала обработать один отрезок и проверить фактические припуски. Пробная деталь позволяет оценить возможности получения требуемого наружного диаметра, отверстия и соосности. При необходимости после контроля корректируют базирование, длину отрезки и последовательность станочных переходов.
Сведения для заказа трубы-заготовки 102х16 мм:
- наружный диаметр 102 мм;
- толщину стенки 16 мм;
- марку стали 09Г2С;
- необходимую длину и объем партии;
- требования к состоянию поверхности;
- дополнительные требования к геометрии;
- перечень необходимых документов качества.
Подготовка технических требований к поставке
Подбор трубного полуфабриката рекомендуется выполнять от чертежа готовой детали. Наружный размер, отверстие и толщину стенки сопоставляют с геометрией 102х16 мм, после чего определяют припуски и маршрут обработки. Для ответственных изделий дополнительно задают требования к свойствам стали и документам на конкретную партию.
Для уточнения наличия трубы-заготовки 102х16 из стали 09Г2С и согласования параметров поставки можно позвонить по телефону +375 (25) 528-71-38 или написать на электронную почту brest@metatorg.ru. В запросе рекомендуется указать требуемый объем, длину отрезков, требования к геометрии и комплекту сопроводительной документации.
-
 Труба 426х60 ст 20 ГОСТ 23270-89 Цена от: 88,767.00 ₽
- Труба 426х50 ст 09г2с ГОСТ 23270-89 Цена от: 88,740.00 ₽
- Труба 426х45 ст 09г2с ГОСТ 23270-89 Цена от: 88,700.00 ₽
- Труба 426х40 ст 20 ГОСТ 23270-89 Цена от: 88,682.00 ₽
- Труба 426х36 ст 30хгса ГОСТ 23270-89 Цена от: 88,671.00 ₽
- Труба 406х60 ст 09г2с ГОСТ 23270-89 Цена от: 88,453.00 ₽
- Труба 377х70 ст 45 ГОСТ 23270-89 Цена от: 88,240.00 ₽
- Труба 377х50 ст 45 ГОСТ 23270-89 Цена от: 88,186.00 ₽
МеталлЭнергоХолдинг - надежный поставщик металлопроката более 12 лет
Экспортные поставки
Успешно сотрудничаем с зарубежными компаниями
Экспортные поставки
Предприятия ВПК
Осуществляем поставки для военно-промышленного комплекса
Предприятия ВПК
Авиакосмос
Снабжение авиационной и космической производственной отрасли
Авиакосмос
Приборостроение
Изготовление сложных деталей и элементов
Приборостроение
Нефтегазодобыча
Оборудование для добычи полезных ископаемых
Нефтегазодобыча
Строительство
Производство и монтаж металлоконструкций, быстровозводимых зданий
Строительство


