Пруток 49К2Ф
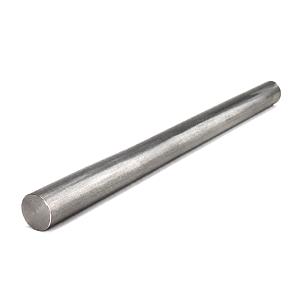
Круглый пруток 49К2Ф применяется для изготовления магнитострикционных и магнитопроводящих деталей, работающих при высокой магнитной индукции, постоянной магнитной проницаемости и повышенной температуре. Сплав относится к железокобальтовым магнитомягким прецизионным материалам типа пермендюр и содержит 48–50% кобальта и 1,7–2,1% ванадия.
Группа Компаний «МеталлЭнергоХолдинг» поставляет горячекатаные, кованые, калиброванные, обточенные и шлифованные прутки 49К2Ф. Возможны мерная и немерная длина, резка на заготовки, подбор диаметра по чертежу, поставка по ГОСТ 10160-75 и согласованным техническим условиям, а также предоставление сертификата плавки.
Основные свойства готовой магнитной детали зависят от способа выплавки, деформации, механической обработки, остаточных напряжений и заключительного вакуумного отжига. Если проект нормирует коэрцитивную силу, магнитную проницаемость, индукцию или магнитострикцию, эти показатели необходимо включить в заказ отдельно от требований к химическому составу.
Железокобальтовый магнитомягкий сплав с высокой индукцией насыщения
49К2Ф представляет собой железокобальтовый сплав, легированный ванадием. Кобальт обеспечивает высокий уровень магнитного насыщения и высокую точку Кюри, а ванадий улучшает технологичность системы Fe–Co и позволяет получать требуемое сочетание механических и магнитострикционных свойств после термической обработки.
По ГОСТ 10994-74 марка характеризуется высоким магнитным насыщением, высокой и постоянной магнитной проницаемостью, высокой магнитострикцией и высокой точкой Кюри. Типовое назначение — пакеты ультразвуковых преобразователей и телефонные мембраны. В современной технике материал также рассматривается для магнитострикционных приводов, вибраторов и специальных электромагнитных узлов после конструкторского подтверждения.
Расшифровка обозначения марки
|
Элемент обозначения |
Значение |
Комментарий |
|---|---|---|
| 49 | Ориентировочная массовая доля кобальта | По ГОСТ 10994-74 содержание Co составляет 48–50% |
| К | Кобальт | Главный легирующий компонент железокобальтовой основы |
| 2Ф | Около 2% ванадия | Ф обозначает ванадий; нормативный диапазон V — 1,7–2,1% |
Преимущества прутка из пермендюра
- высокое магнитное насыщение и высокая индукция в сильных полях;
- высокая и сравнительно постоянная магнитная проницаемость;
- магнитострикция насыщения ориентировочно (60–100) × 10⁻⁶;
- температура Кюри около 960 °C;
- применимость для магнитострикционных преобразователей и мембран;
- возможность поставки горячекатаного, кованого и калиброванного круга;
- получение требуемых свойств после контролируемого вакуумного отжига;
- резка и механическая обработка в мерные заготовки.
Химический состав 49К2Ф по ГОСТ 10994-74
|
Элемент |
Обозначение |
Массовая доля, % |
Значение для материала |
|---|---|---|---|
| Кобальт | Co | 48,0–50,0 | Повышает магнитное насыщение и температуру Кюри |
| Ванадий | V | 1,7–2,1 | Улучшает технологичность и влияет на структуру Fe–Co-сплава |
| Углерод | C | Не более 0,05 | Ограничивается для сохранения магнитных свойств |
| Кремний | Si | Не более 0,30 | Остаточный элемент и раскислитель |
| Марганец | Mn | Не более 0,30 | Технологическая примесь |
| Никель | Ni | Не более 0,50 | Ограниченная примесь |
| Сера | S | Не более 0,02 | Вредная примесь |
| Фосфор | P | Не более 0,02 | Вредная примесь |
| Железо | Fe | Остальное | Основа сплава |
Химический состав подтверждается сертификатом качества на плавку. Для вакуумно-индукционной, вакуумно-дуговой или другой специальной выплавки соответствующий индекс и требования к примесям указывают в договоре.
Отличия 49К2Ф от 49К2ФА и 49КФ
|
Марка |
Co, % |
V, % |
C, не более |
S и P, не более |
Типовое назначение |
|---|---|---|---|---|---|
| 49К2Ф | 48–50 | 1,7–2,1 | 0,05% | 0,02% каждого | Пакеты ультразвуковых преобразователей, телефонные мембраны |
| 49К2ФА | 48–50 | 1,7–2,0 | 0,03% | 0,01% каждого | Трансформаторы, магнитные усилители, роторы и статоры |
| 49КФ | 48–50 | 1,3–1,8 | 0,05% | 0,02% каждого | Сердечники, полюсные наконечники, магниты и соленоиды |
Буква А в марке 49К2ФА означает суженные пределы состава. Поэтому 49К2Ф нельзя автоматически заменять на 49К2ФА или 49КФ только по общему названию «пермендюр»: требуется согласование химии, магнитных свойств, класса продукции и режима отжига.
Физические и магнитные характеристики
|
Показатель |
Справочное значение |
Комментарий |
|---|---|---|
| Плотность | Около 8,15 г/см³, или 8150 кг/м³ | Использована для расчета теоретической массы |
| Магнитное насыщение | Высокое для Fe–Co–V-сплава | Точные нормы зависят от класса и вида продукции по ГОСТ 10160-75 |
| Температура Кюри | Около 960 °C | Справочное значение |
| Удельное электрическое сопротивление | Около 0,40 Ом·мм²/м | При комнатной температуре |
| Магнитострикция насыщения | Ориентировочно (60–100) × 10⁻⁶ | Основа применения в преобразователях |
| Модуль нормальной упругости | Около 220 ГПа | Справочный показатель |
| ТКЛР в интервале 20–100 °C | Около 9,2 × 10⁻⁶ 1/°C | С увеличением температуры возрастает |
| Коррозионная стойкость | Не относится к нержавеющим сплавам | Требуются консервация и сухое хранение |
Зависимость характеристик от состояния поставки
Магнитные и механические характеристики зависят от выплавки, горячей или холодной деформации, диаметра, состояния поверхности и термической обработки. Наклеп повышает прочность и твердость, но обычно ухудшает магнитомягкие свойства.
|
Состояние |
Твердость |
Временное сопротивление |
Предел текучести |
Особенность |
|---|---|---|---|---|
| Нагартованное | Около HRC 35 | Около 1320 МПа | Зависит от полуфабриката | Высокая прочность, значительные внутренние напряжения |
| После отжига | Около HRB 90 | Около 490 МПа | Около 345 МПа | Снижение напряжений и формирование магнитных свойств |
Значения являются справочными. Для закупки прутка и приемки готовых деталей необходимо использовать нормы конкретного ГОСТ, ТУ или согласованной технической спецификации.
Формы поставки круглого проката
|
Вид прутка |
Диапазон по применимому сортаменту |
Характеристика поверхности |
Типичное применение |
|---|---|---|---|
| Горячекатаный круг | По ГОСТ 2590-2006 — 5–270 мм; до 330 мм по согласованию | Окалина и допуски горячего проката | Заготовки под точение и термообработку |
| Кованый круг | По ГОСТ 1133-71 — 40–200 мм | Кованая поверхность с припуском | Крупные ответственные заготовки |
| Калиброванный круг | По ГОСТ 7417-75 — 3–100 мм | Уменьшенный допуск по диаметру | Серийная механическая обработка |
| Со специальной отделкой | По ГОСТ 14955-77 — 0,20–50 мм | Шлифованная или полированная поверхность установленной группы | Точные детали и автоматная обработка |
| Заготовка по ТУ | По согласованному производственному диапазону | По ТУ 14-11-245-88 или иной спецификации | Поставка специализированного прецизионного проката |
Диапазоны в таблице относятся к области соответствующих стандартов сортамента и не означают постоянное наличие каждого диаметра из сплава 49К2Ф. Возможность производства, минимальная партия и срок должны подтверждаться изготовителем.
Мерная и немерная длина
Прутки поставляются немерной, мерной, кратной мерной длины или в заготовках по чертежу. Для точного заказа указывают длину, допуск, припуск на торцовку, допустимую кривизну, состояние концов и необходимость ультразвукового контроля.
Теоретическая масса круглого прутка 49К2Ф
Масса рассчитана по номинальному диаметру и плотности 8150 кг/м³. Фактическая масса зависит от допуска по диаметру, длины, состояния поверхности и припуска. Расчетные значения не заменяют данные весовой приемки.
|
Диаметр, мм |
Теоретическая масса 1 м, кг |
Масса прутка длиной 6 м, кг |
|---|---|---|
| 2 | 0.026 | 0.15 |
| 3 | 0.058 | 0.35 |
| 5 | 0.160 | 0.96 |
| 6 | 0.230 | 1.38 |
| 8 | 0.410 | 2.46 |
| 10 | 0.640 | 3.84 |
| 12 | 0.922 | 5.53 |
| 14 | 1.255 | 7.53 |
| 16 | 1.639 | 9.83 |
| 18 | 2.074 | 12.44 |
| 20 | 2.560 | 15.36 |
| 22 | 3.098 | 18.59 |
| 25 | 4.001 | 24.00 |
| 28 | 5.018 | 30.11 |
| 30 | 5.761 | 34.57 |
| 32 | 6.555 | 39.33 |
| 35 | 7.841 | 47.05 |
| 40 | 10.242 | 61.45 |
| 45 | 12.962 | 77.77 |
| 50 | 16.002 | 96.01 |
| 60 | 23.044 | 138.26 |
| 70 | 31.365 | 188.19 |
| 80 | 40.966 | 245.80 |
| 90 | 51.848 | 311.09 |
| 100 | 64.010 | 384.06 |
| 120 | 92.174 | 553.05 |
| 150 | 144.022 | 864.13 |
| 180 | 207.392 | 1244.35 |
| 200 | 256.040 | 1536.24 |
Формула расчета массы
Для круглого прутка теоретическая масса одного метра определяется по площади поперечного сечения и плотности: масса = π × d² / 4 × ρ, где d — диаметр в метрах, ρ — плотность 8150 кг/м³.
Области применения магнитомягкого круга
|
Изделие или отрасль |
Применение прутка 49К2Ф |
Ключевое свойство |
|---|---|---|
| Ультразвуковая техника | Стержни, пакеты и элементы магнитострикционных преобразователей | Высокая магнитострикция и магнитное насыщение |
| Телефонная аппаратура | Мембраны и магнитные элементы | Высокая и постоянная проницаемость |
| Магнитострикционные приводы | Активные стержни и вибрационные элементы | Изменение размеров в магнитном поле |
| Электроакустика | Преобразующие и колебательные узлы | Сочетание магнитных и упругих свойств |
| Специальная электротехника | Высокоиндукционные сердечники и детали магнитопровода | Большой магнитный поток при ограниченном сечении |
| Приборостроение | Чувствительные магнитные детали по чертежу | Воспроизводимость свойств после контролируемого отжига |
| Научное оборудование | Экспериментальные магнитострикционные узлы | Высокая точка Кюри и стабильность в рабочем диапазоне |
Использование в конкретном изделии должно подтверждаться расчетом магнитной цепи, механических напряжений, рабочих частот и теплового режима.
Механическая обработка прутка
Высокое содержание кобальта и особенности структуры требуют устойчивого оборудования, жесткого закрепления заготовки и правильно подобранного инструмента. При обработке необходимо минимизировать наклеп, перегрев и глубокие риски, которые могут влиять на последующую магнитную обработку.
Рекомендации по изготовлению деталей
- назначать припуск с учетом окалины и обезуглероженного слоя горячекатаной заготовки;
- использовать острый твердосплавный или иной рекомендованный инструмент;
- обеспечивать жесткость технологической системы;
- применять стабильную подачу без длительного трения инструмента по поверхности;
- использовать подходящую смазочно-охлаждающую жидкость;
- не допускать локального перегрева при шлифовании;
- удалять заусенцы и концентраторы напряжений;
- предусматривать окончательный отжиг после основной механической обработки;
- оставлять минимальный припуск на чистовую обработку после отжига, если она необходима;
- контролировать размеры с учетом возможной деформации при термообработке.
Резка заготовок
|
Способ резки |
Преимущества |
Что учитывать |
|---|---|---|
| Ленточнопильная | Небольшая зона термического влияния и точный рез | Подбор шага зуба и режима для кобальтового сплава |
| Абразивная | Доступность и высокая скорость | Нагрев торца и дополнительный припуск |
| Механическая отрезка | Производительность при серийной работе | Деформация и наклеп краевой зоны |
| Электроэрозионная | Точность и сложный контур | Измененный поверхностный слой и необходимость финишной обработки |
Термическая обработка для получения магнитных свойств
Для контрольных образцов и изделий из 49К2Ф применяется вакуумная термическая обработка. В таблицах ГОСТ 10160-75 для марки приводится нагрев примерно до 820 ± 20 °C со скоростью не более 500 °C/ч, выдержка 3–6 часов и медленное охлаждение до 400 °C, после чего допускается дальнейшее охлаждение под вакуумом.
|
Этап |
Справочный параметр |
Назначение |
|---|---|---|
| Среда | Вакуум с остаточным давлением не выше установленного ГОСТ значения | Защита поверхности от окисления и загрязнения |
| Нагрев | Около 820 ± 20 °C, не быстрее 500 °C/ч | Выход на температуру структурной обработки |
| Выдержка | Ориентировочно 3–6 часов | Выравнивание температуры и формирование структуры |
| Охлаждение до 400 °C | Не быстрее примерно 100 °C/ч | Чем ниже скорость, тем меньше может быть коэрцитивная сила |
| Дальнейшее охлаждение | Под вакуумом до температуры менее 150 °C | Сохранение чистой поверхности |
| Контроль | Образцы-свидетели или детали по программе испытаний | Подтверждение магнитных характеристик |
ГОСТ не рекомендует проводить для 49К2Ф предварительную термообработку, предназначенную для улучшения механической обрабатываемости ряда других магнитомягких сплавов. Потребитель вправе применять иной режим для конкретного изделия, но при разногласиях свойства проверяют на образцах, обработанных по нормативной методике.
Почему магнитный отжиг выполняют после обработки
Точение, шлифование, правка и холодная деформация создают внутренние напряжения и изменяют доменную структуру. Заключительный отжиг уменьшает влияние наклепа и позволяет восстановить требуемые магнитомягкие свойства. После него следует избегать сильных ударов, правки и значительной механической обработки.
Сварка и сборка деталей
Сварка железокобальтового сплава возможна только по разработанной технологии. Термический цикл сварки изменяет структуру и свойства металла в зоне шва. Для магнитных узлов требуется оценить необходимость последующего полного отжига и проверить свойства готовой сборки.
При проектировании разъемного соединения предпочтительно учитывать влияние крепежа, зазоров, немагнитных прокладок и контактных поверхностей на магнитное сопротивление цепи.
Аналоги и зарубежные обозначения
|
Обозначение |
Группа |
Комментарий |
|---|---|---|
| Пермендюр / Permendur | Общее название железокобальтовых магнитомягких сплавов | Не является полным обозначением марки для заказа |
| ЭП207 | Встречающееся обозначение 49К2Ф | Следует сверять нормативный документ и сертификат плавки |
| Hiperco 50 | Зарубежный Fe–Co–V-сплав близкой группы | Необходима проверка химии, формы поставки и магнитных норм |
| Vacoflux 50 | Высокоиндукционный железокобальтовый сплав | Нельзя считать автоматической заменой без согласования |
| 1J22 | Китайская марка Fe–Co–V-группы | Требуется сопоставление стандарта, примесей и термообработки |
| 49K2F | Латинская запись российской марки | Транслитерация, а не самостоятельный зарубежный стандарт |
Действующие стандарты и технические условия
|
Документ |
Область применения |
Комментарий |
|---|---|---|
| ГОСТ 10994-74 | Марки и химический состав прецизионных сплавов | Содержит характеристику и типовое назначение 49К2Ф |
| ГОСТ 10160-75 | Технические условия на магнитомягкие прецизионные сплавы | Устанавливает классы, магнитные свойства, приемку и режимы испытаний |
| ТУ на конкретный сортовой прокат | Изготовление прутков и заготовок | Номер ТУ необходимо подтвердить у производителя партии |
| ГОСТ 2590-2006 | Горячекатаный круг диаметром 5–270 мм | Диаметры до 330 мм — по согласованию |
| ГОСТ 1133-71 | Кованый круг диаметром 40–200 мм | Используется для сортамента кованых заготовок |
| ГОСТ 7417-75 | Калиброванный круг диаметром 3–100 мм | Определяет размеры и поля допусков |
| ГОСТ 14955-77 | Круг со специальной отделкой поверхности 0,20–50 мм | Для шлифованного и полированного проката |
| ГОСТ 7566-2018 | Приемка, маркировка, упаковка и хранение металлопродукции | Применяется в установленной области |
| ГОСТ 7565 | Отбор проб для химического анализа | Используется лабораторией при контроле плавки |
| ГОСТ 12344–12365 | Методы анализа сталей и сплавов | Метод выбирается по определяемому элементу |
Допуски по диаметру, овальность и качество поверхности
Предельные отклонения зависят от вида проката и выбранного стандарта. Горячекатаный круг имеет больший допуск и окалину, калиброванный — более точный диаметр, а специальная отделка предназначена для деталей с повышенными требованиями к поверхности.
|
Параметр заказа |
Возможный вариант |
Зачем указывать |
|---|---|---|
| Точность диаметра | Обычная, повышенная или по согласованному полю допуска | Определяет припуск и возможность обработки |
| Овальность | В пределах допуска стандарта или ужесточенная | Влияет на центровку и выход годной детали |
| Кривизна | Нормальная или ограниченная | Важна для длинных прутков и автоматной обработки |
| Поверхность | Горячекатаная, обточенная, калиброванная, шлифованная | Определяет объем последующей обработки |
| Глубина дефектов | По стандарту или дополнительному требованию | Критична для малых припусков |
| Обезуглероживание | По техническим условиям | Может влиять на качество поверхностного слоя |
| Состояние торцов | Пиленые, обрезанные или обработанные | Необходимо для точной длины заготовки |
Контроль качества партии
|
Вид контроля |
Что проверяется |
Когда требуется |
|---|---|---|
| Химический анализ | Co, V, C, Si, Mn, Ni, S, P и железо | Для каждой плавки по документу качества |
| Визуальный контроль | Трещины, плены, закаты, ржавчина и повреждения | При приемке партии |
| Измерительный контроль | Диаметр, овальность, длина и кривизна | По выбранному сортаменту |
| Ультразвуковой контроль | Внутренние несплошности | По требованию чертежа или договора |
| Механические испытания | Прочность, пластичность и твердость | При нормировании для состояния поставки |
| Магнитные испытания | Индукция, коэрцитивная сила, проницаемость | Когда показатели гарантируются заказом |
| Контроль термообработки | Температурный график и среда отжига | Для готовых магнитных деталей и образцов |
| Идентификация материала | Маркировка плавки и прослеживаемость | Для ответственной продукции |
Документы на поставку
- сертификат качества предприятия-изготовителя;
- химический состав плавки;
- обозначение ГОСТ или ТУ;
- номер плавки и партии;
- размеры, длина и масса поставки;
- состояние материала и вид термической обработки;
- результаты механических испытаний при их нормировании;
- магнитные характеристики, если они включены в заказ;
- заключение ультразвукового контроля по дополнительному требованию;
- упаковочный лист и маркировка грузовых мест.
Упаковка, хранение и транспортирование
49К2Ф не является коррозионностойким нержавеющим сплавом. При хранении прутки должны быть защищены от атмосферных осадков, конденсата и контакта с агрессивными веществами. Шлифованная поверхность дополнительно покрывается консервационным материалом и упаковывается во влагозащитную бумагу или пленку.
|
Условие |
Требование |
|---|---|
| Склад | Сухое закрытое помещение с исключением конденсата |
| Размещение | На стеллажах или подкладках без контакта с грунтом |
| Разделение партий | По плавкам, диаметрам и состоянию поставки |
| Шлифованный круг | Консервация и защитная упаковка |
| Погрузка | Строповка без ударов и глубоких рисок |
| Маркировка | Марка, плавка, размер, масса и документ поставки |
Изготовление заготовок по чертежу
Пруток может поставляться целыми штангами или в виде мерных заготовок. При резке по чертежу необходимо указать чистовой размер детали, припуск, допуск длины, требования к торцам и дальнейшую термическую обработку.
Для снижения расхода дорогостоящего кобальтового сплава рекомендуется заранее рассчитать коэффициент использования металла, выбрать оптимальный исходный диаметр и согласовать возврат или учет технологических отходов.
Проектный подбор исходной заготовки
|
Исходные данные |
Что необходимо указать |
|---|---|
| Готовая деталь | Чертеж, размеры, допуски и шероховатость |
| Магнитные требования | Индукция, коэрцитивная сила, проницаемость и режим измерения |
| Диаметр заготовки | Номинал и припуск на обработку |
| Длина | Мерная, кратная или заготовка в размер |
| Состояние поверхности | Горячекатаное, кованое, обточенное или шлифованное |
| Термическое состояние | После выплавки, деформации, предварительного или финального отжига |
| Контроль | Химический анализ, УЗК, механика и магнитные испытания |
| Количество | Штуки, метры или масса партии |
Как заказать пруток 49К2Ф
Для расчета цены укажите марку 49К2Ф, диаметр, длину, количество, вид проката, состояние поверхности, требуемый ГОСТ или ТУ, необходимость резки и перечень документов. Если пруток предназначен для магнитострикционного узла, приложите чертеж и нормы магнитных свойств после окончательной термической обработки.
Группа Компаний «МеталлЭнергоХолдинг» организует поставку круга 49К2Ф по России и странам ЕАЭС, подбор диаметра, резку на мерные заготовки и комплектование другими полуфабрикатами из пермендюра. Возможна поставка листа, ленты, проволоки, поковок и деталей по техническому заданию.
МеталлЭнергоХолдинг - надежный поставщик металлопроката более 12 лет
Экспортные поставки
Успешно сотрудничаем с зарубежными компаниями
Экспортные поставки
Предприятия ВПК
Осуществляем поставки для военно-промышленного комплекса
Предприятия ВПК
Авиакосмос
Снабжение авиационной и космической производственной отрасли
Авиакосмос
Приборостроение
Изготовление сложных деталей и элементов
Приборостроение
Нефтегазодобыча
Оборудование для добычи полезных ископаемых
Нефтегазодобыча
Строительство
Производство и монтаж металлоконструкций, быстровозводимых зданий
Строительство


